Cách khắc phục máy dán màng seal bị hở hiệu quả
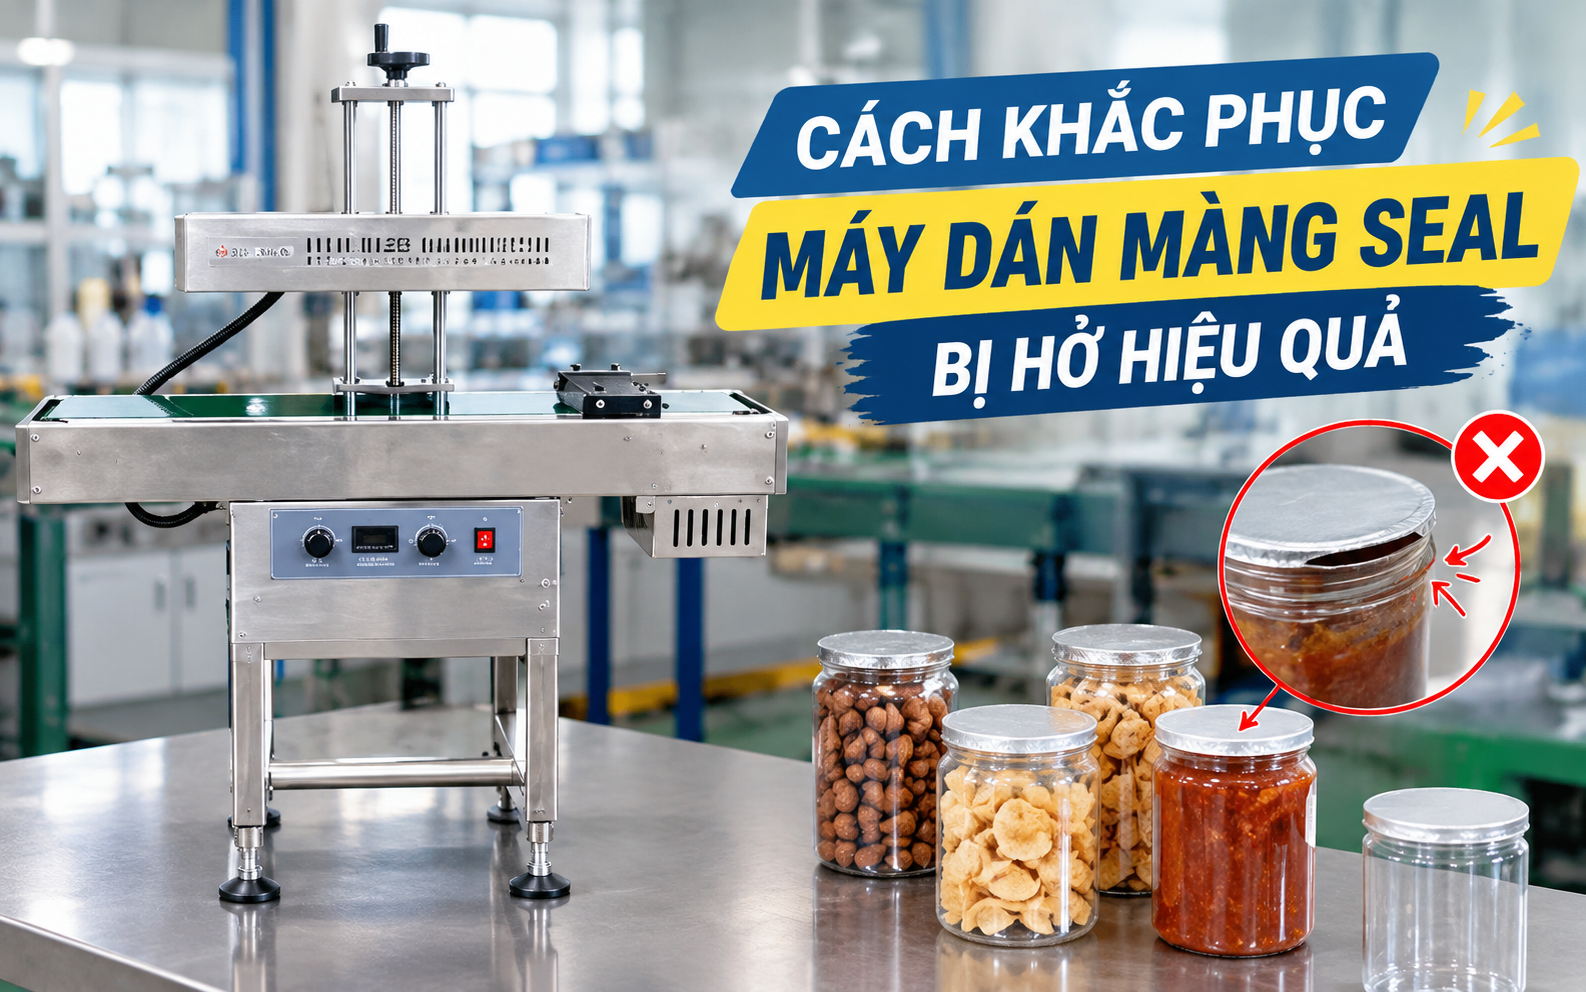
Máy dán màng seal bị hở do đâu và làm thế nào để khắc phục hiệu quả? Tình trạng màng seal không kín, bong mép hoặc hở một phần có thể xuất phát từ nhiệt độ, tốc độ băng tải, màng seal, nắp chai hoặc cách cài đặt máy chưa phù hợp. Nếu không xác định đúng nguyên nhân, lỗi dễ lặp lại và ảnh hưởng đến khả năng bảo quản, niêm phong sản phẩm. Vậy máy dán màng seal bị hở cần kiểm tra những gì và xử lý như thế nào? Cùng chúng tôi đi sau hơn vào bài viết để có được câu trả lời chi tiết.1. Tầm quan trọng của độ kín màng seal trong đóng gói
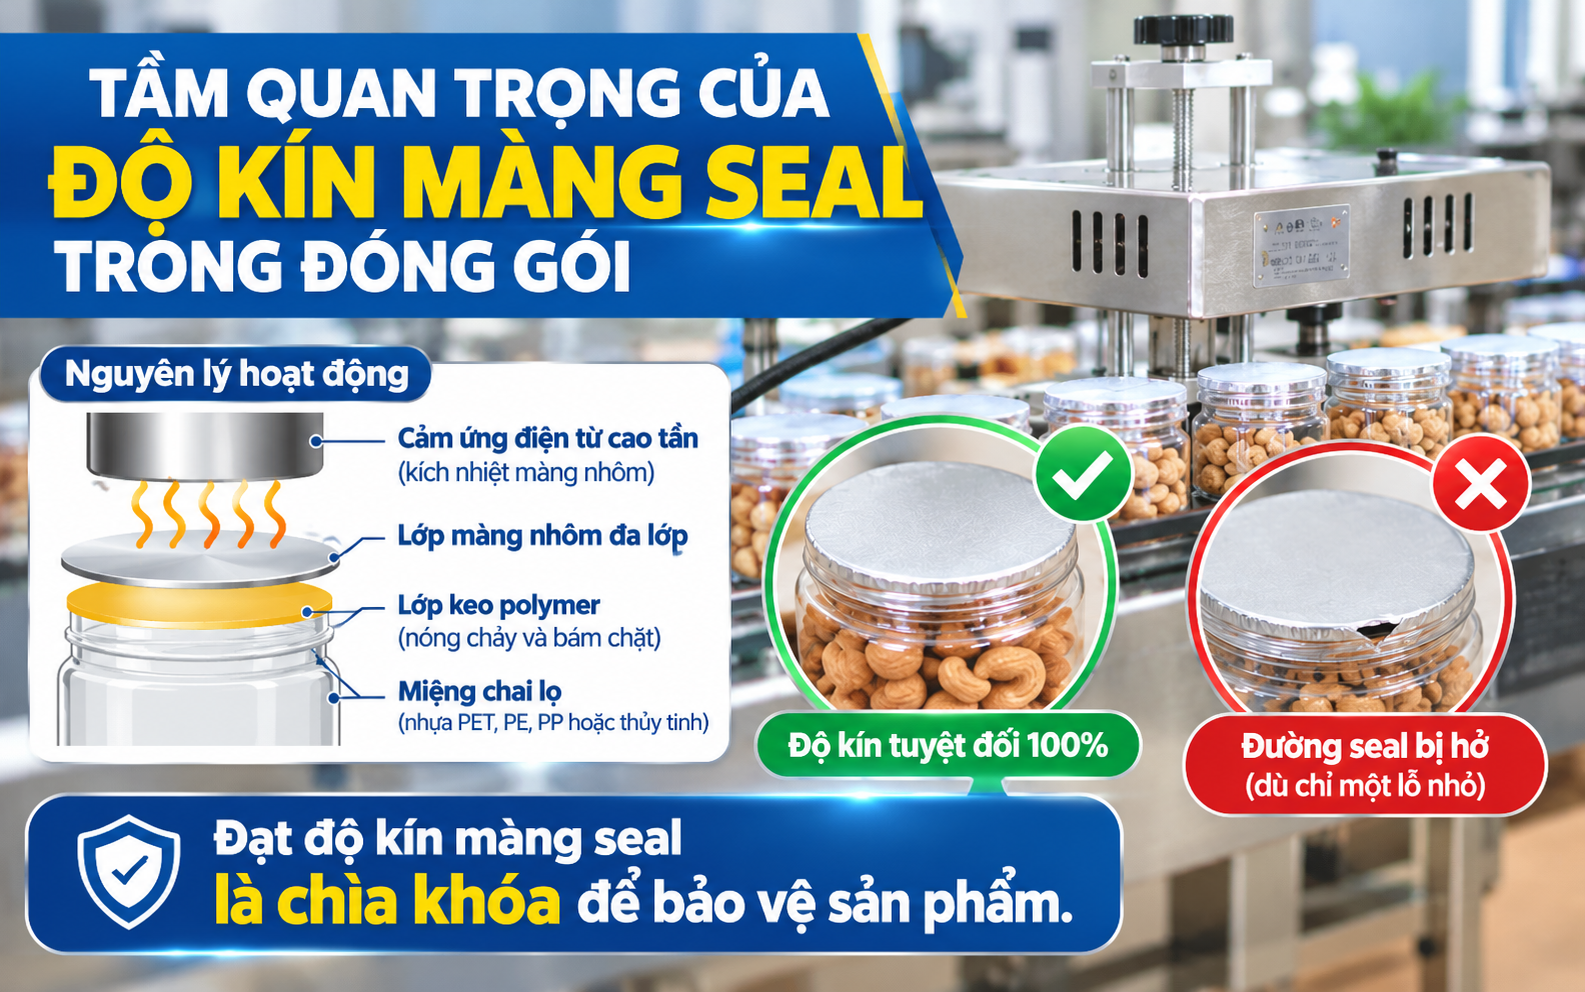
Máy dán màng seal (cầm tay, bán tự động hay băng tải tự động) hoạt động dựa trên nguyên lý cảm ứng điện từ cao tần để kích nhiệt lớp màng nhôm đa lớp mà không cần tiếp xúc cơ học.
Khi thiết bị vận hành hoàn hảo, lớp keo polymer phía dưới màng nhôm sẽ nóng chảy và bám chặt vào vành miệng chai lọ (nhựa PET, PE, PP hoặc thủy tinh), tạo ra độ kín tuyệt đối 100%. Ngược lại, nếu đường seal bị hở dù chỉ một lỗ nhỏ hay một góc viền, toàn bộ quy trình đóng gói sẽ thất bại. Do đó, việc nắm bắt nguyên nhân kỹ thuật cốt lõi là chìa khóa để giải quyết vấn đề nhanh chóng.2. Nguyên nhân và cách khắc phục máy dán màng seal bị hở
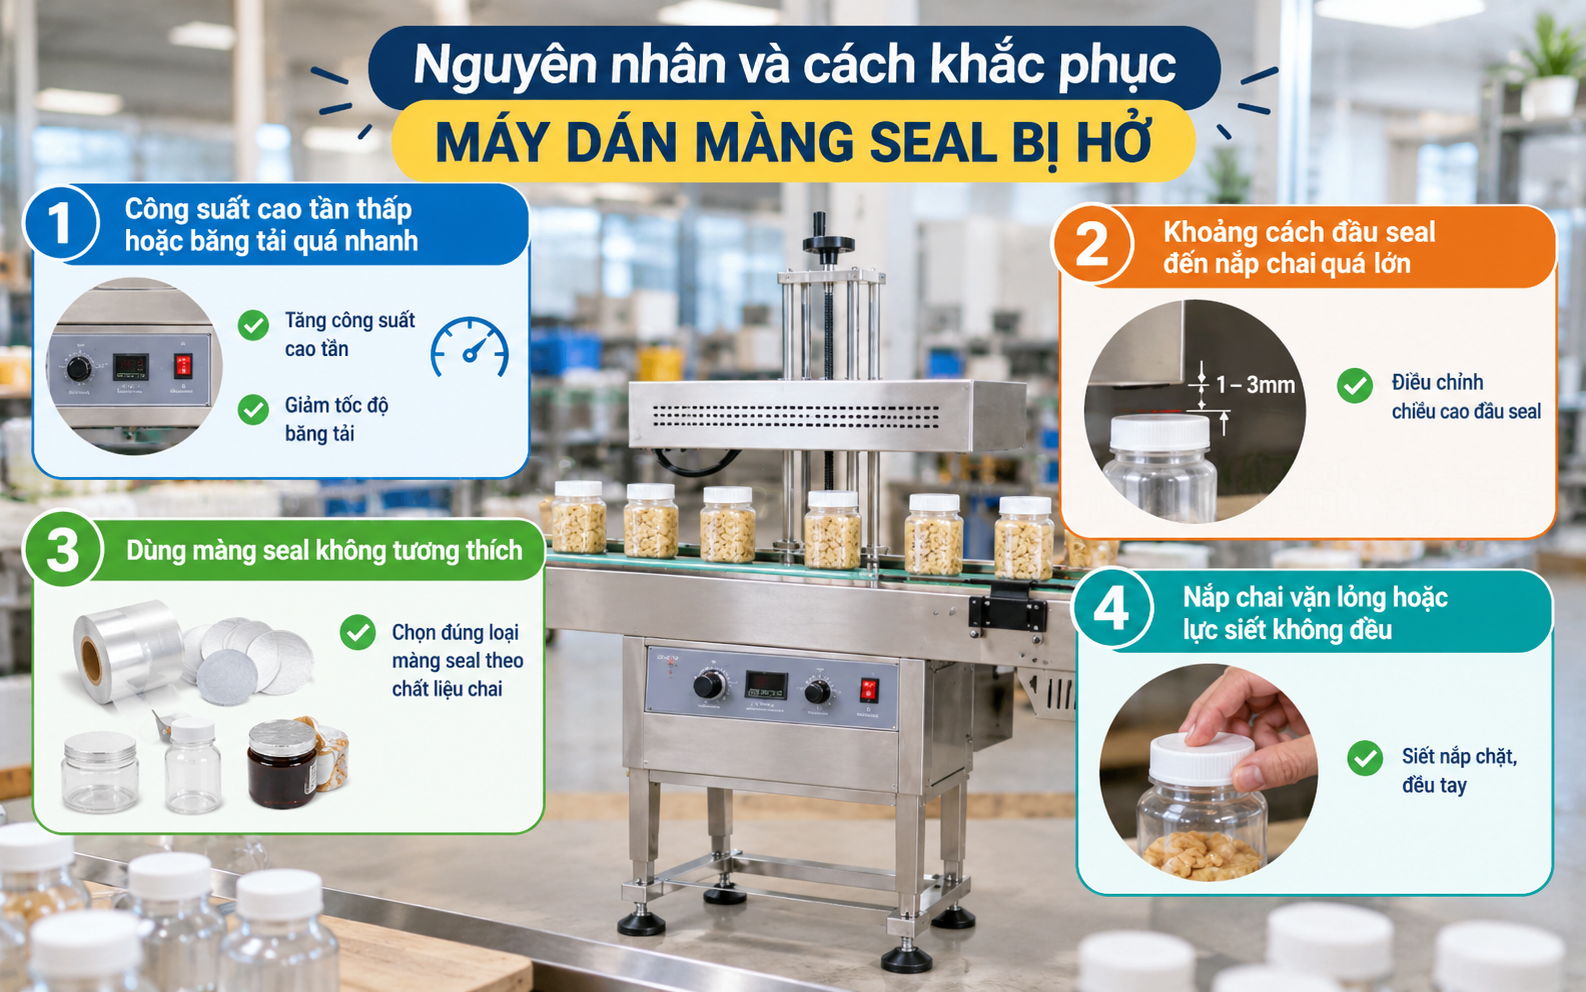
Theo các chuyên gia kỹ thuật cơ khí đóng gói, tình trạng màng seal bị hở thường xuất phát từ 4 nguyên nhân chính dưới đây, kèm theo giải pháp xử lý tương ứng:2.1. Công suất cao tần quá thấp hoặc tốc độ băng tải quá nhanh
- Nguyên nhân kỹ thuật: Khi cài đặt mức công suất sóng điện từ quá thấp hoặc cho băng tải chạy với tốc độ quá nhanh, màng nhôm sẽ không kịp hấp thụ đủ nhiệt lượng cần thiết trong quãng thời gian ngắn lướt qua vùng từ trường. Hậu quả là lớp keo polymer chưa đạt đến ngưỡng nóng chảy để kết dính vào miệng chai.
- Cách khắc phục hiệu quả:
+ Tăng dần công suất phát sóng cao tần trên bảng điều khiển điện tử theo từng mức nhỏ cho đến khi đạt độ kết dính tiêu chuẩn.
+ Hoặc giảm tốc độ di chuyển của băng tải để kéo dài thời gian tiếp xúc của sản phẩm dưới vùng từ trường cảm ứng.2.2. Khoảng cách từ đầu seal đến nắp chai quá lớn
- Nguyên nhân kỹ thuật: Từ trường cao tần có cường độ giảm dần theo khoảng cách. Nếu khoảng cách từ mặt dưới đầu cảm ứng đến đỉnh nắp chai vượt quá giới hạn cho phép (thường lớn hơn 3mm), từ trường sẽ không đủ mạnh để tập trung năng lượng làm nóng màng nhôm bên trong nắp.
- Cách khắc phục hiệu quả:
+ Sử dụng tay quay hoặc vít điều chỉnh để hạ thấp chiều cao đầu dán seal xuống.
+ Đảm bảo khoảng cách chuẩn xác từ mặt đầu seal đến đỉnh nắp chai luôn nằm trong khoảng an toàn từ 1 đến 3mm.2.3. Nắp chai vặn lỏng hoặc lực siết không đều
- Nguyên nhân kỹ thuật: Quá trình seal màng đòi hỏi màng nhôm phải được tì sát một lực cơ học vừa đủ xuống vành miệng chai dưới tác dụng của ren nắp. Nếu nắp chai bị vặn lỏng, lực siết không đều hoặc nắp bị biến dạng, màng nhôm sẽ bị hở khe hở nhỏ, khiến nhiệt sinh ra không ép dính được hoàn toàn.
- Cách khắc phục hiệu quả: Kiểm tra lại bộ phận siết nắp tự động (nếu dùng dây chuyền) hoặc hướng dẫn thợ vận hành siết chặt nắp vừa tay, đều tay trước khi đưa các chai lọ qua máy dán seal.2.4. Sử dụng màng seal không tương thích
- Nguyên nhân kỹ thuật: Mỗi loại chất liệu nhựa (như PET, PE, PP, PS) hay thủy tinh có nhiệt độ nóng chảy và cấu trúc bề mặt khác nhau. Ví dụ, màng seal chuyên dụng cho nhựa PE không thể dán kín lên miệng chai PET nếu lớp keo nhiệt kết hợp không đúng chủng loại.
- Cách khắc phục hiệu quả:
+ Kiểm tra lại nguồn gốc vật liệu bao bì của chai lọ.
+ Lựa chọn và thay thế đúng loại màng seal chuyên dụng tương thích tuyệt đối với từng chất liệu chai (màng cho PET, màng cho PE/PP hoặc màng dùng cho hũ thủy tinh).3. Kiểm tra và tinh chỉnh định kỳ tránh lỗi hở màng
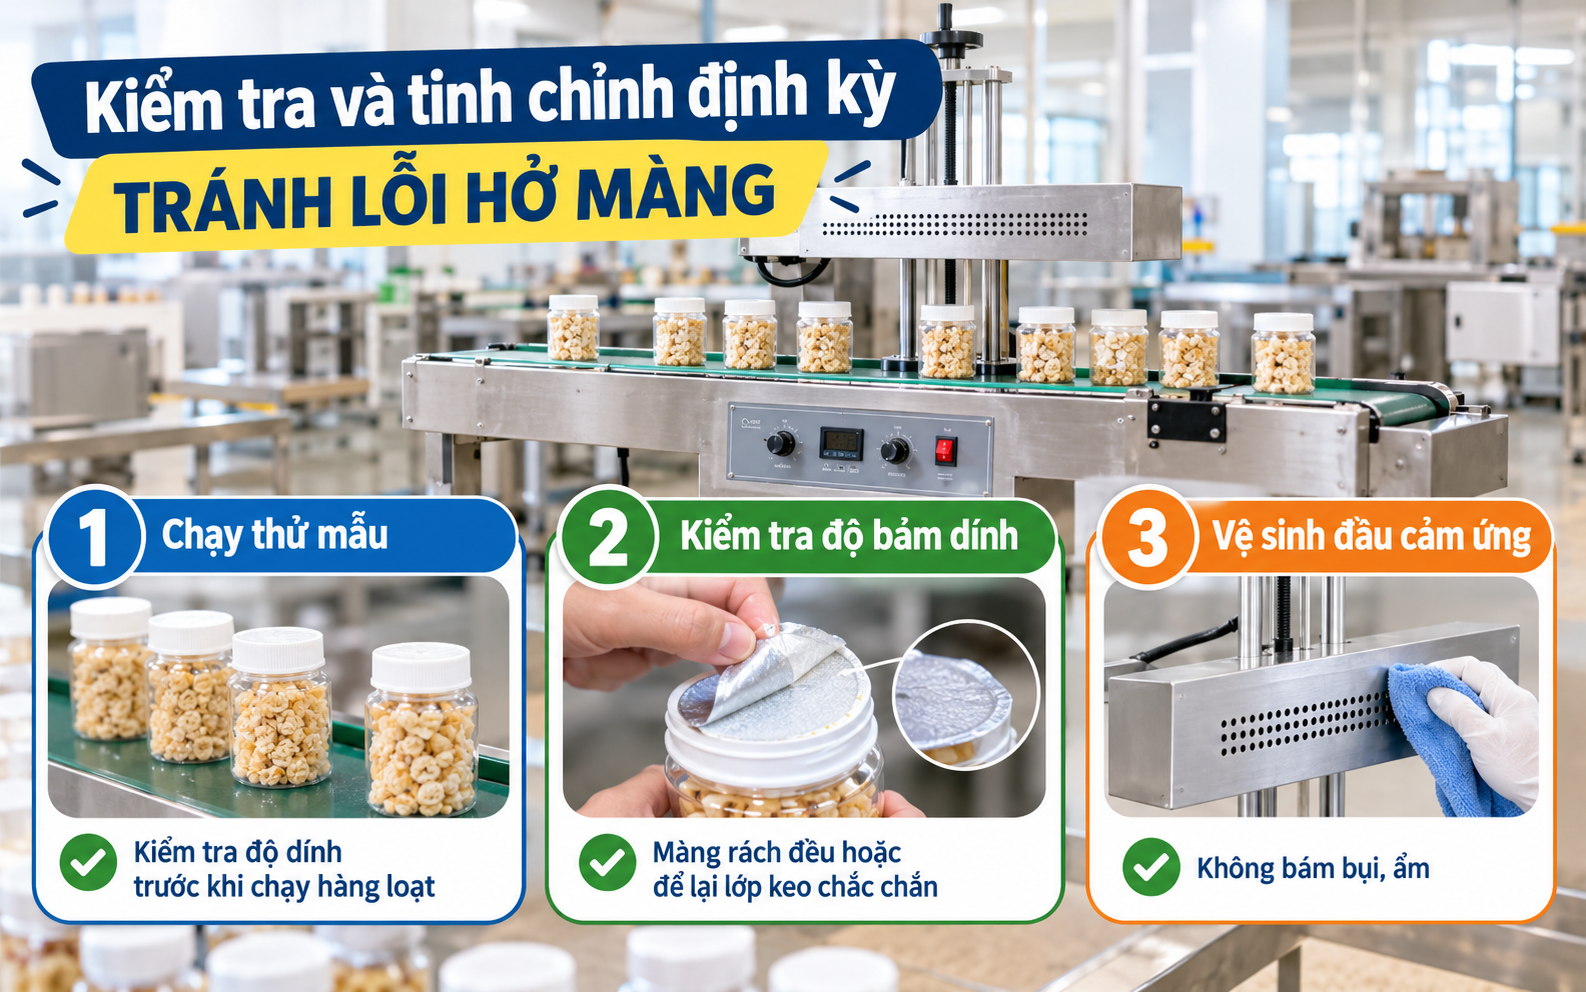
Để ngăn chặn tình trạng hở màng seal lặp lại trong quá trình sản xuất hàng loạt, đội ngũ kỹ thuật nên áp dụng quy trình kiểm tra nhanh sau mỗi ca làm việc:
- Chạy thử mẫu: Luôn lấy 3–5 sản phẩm mẫu kiểm tra độ dính trước khi đưa toàn bộ lô hàng lớn vào chạy chính thức.
- Kiểm tra độ bám dính cơ học: Sau khi seal xong và để nguội, hãy dùng tay bóc nhẹ màng nhôm; màng chuẩn phải rách đều lớp giấy bồi hoặc để lại lớp keo dính chắc chắn quanh miệng chai chứ không được bong tróc nguyên miếng hay bị hở mép.
- Vệ sinh đầu cảm ứng: Đảm bảo bề mặt đầu phát sóng không bám bụi bẩn hoặc hơi ẩm gây suy hao năng lượng từ trường.>>Có thể bạn quan tâm: Tổng hợp lý do khiến máy dán màng seal nhôm giảm tuổi thọ nhanh
Tình trạng máy dán màng seal bị hở hoàn toàn có thể được khắc phục triệt để nếu bạn nắm vững các thông số kỹ thuật về công suất cao tần, khoảng cách đầu seal, lực siết nắp và tính tương thích của vật liệu màng. Hy vọng bài viết đã mang đến những giải pháp thực chiến hữu ích, giúp doanh nghiệp của bạn tối ưu hóa chất lượng bao bì và duy trì sự ổn định tuyệt đối cho toàn bộ dây chuyền sản xuất!