Hướng Dẫn Sử Dụng Máy Đóng Đai Cầm Tay Đúng Kĩ Thuật
Máy đóng đai cầm tay sử dụng thế nào để siết chắc, hàn đẹp và hạn chế đứt dây trong quá trình đóng gói? Chỉ cần thao tác sai ở bước luồn dây, điều chỉnh lực siết hoặc hàn dây, máy có thể hoạt động không hiệu quả và ảnh hưởng đến độ chắc của kiện hàng. Thực hiện đúng kỹ thuật ngay từ đầu sẽ giúp đóng đai nhanh, ổn định và hạn chế lỗi khi vận hành. Vậy quy trình sử dụng máy đóng đai cầm tay đúng cách gồm những bước nào? 
1. Tổng quan về máy đóng đai cầm tay vụ phụ kiện đi kèm
Máy đóng đai cầm tay là dòng máy đóng gói nhỏ gọn, cho phép người dùng di chuyển linh hoạt quanh các kiện hàng có kích thước lớn, cồng kềnh hoặc khối lượng nặng mà các dòng máy đóng đai bán tự động/tự động cố định không thể xử lý được.
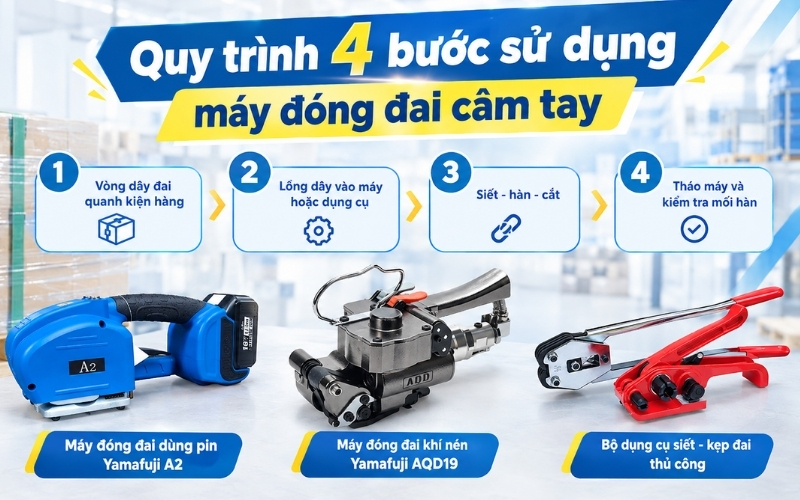
- Máy đóng đai dùng pin (VD: V2, JD13/16, DD19): Sử dụng năng lượng pin sạc Lithium-ion, tích hợp động cơ không chấu than. Tự động hóa hoàn toàn các thao tác siết, hàn nhiệt ma sát và cắt dây đai chỉ qua các nút bấm.
- Máy đóng đai dùng khí nén (VD: A19, XQD, AQD-19): Sử dụng nguồn áp lực khí nén từ máy nén khí, phù hợp cho môi trường sản xuất công nghiệp liên tục, làm việc trong điều kiện khắc nghiệt hoặc có nguy cơ cháy nổ cao.
- Bộ dụng cụ đóng đai thủ công (Dụng cụ cơ): Gồm kìm bấm bọ sắt và dụng cụ tăng đai (tăng đai nhút/siết đai), hoạt động dựa trên cơ năng của tay người, sử dụng bọ sắt (khóa đai) để cố định mối nối. 2. Chuẩn bị trước khi vận hành máy đóng đai cầm tay
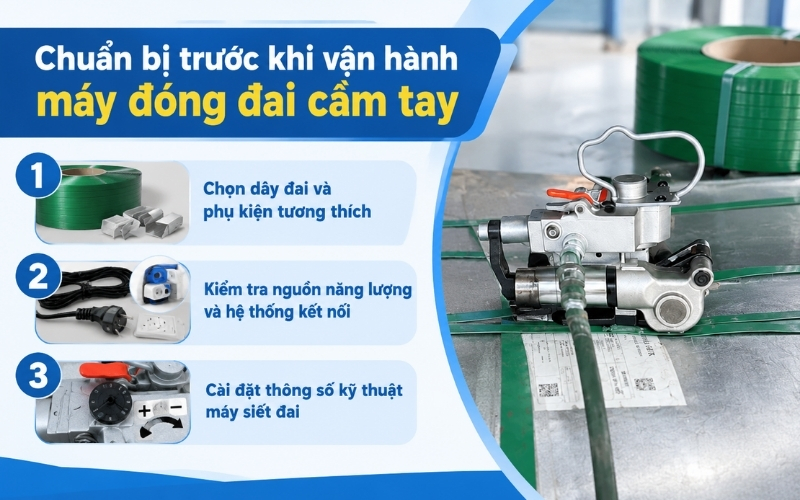
Để đảm bảo an toàn tuyệt đối và hiệu quả đai hàng tốt nhất, công đoạn chuẩn bị kỹ thuật trước khi làm việc đóng vai trò đặc biệt quan trọng.
2.1. Chọn dây đai và phụ kiện tương thích
- Chất liệu dây đai: Dây đai nhựa PP thường dùng cho hàng hóa nhẹ - trung bình; Dây đai nhựa PET chịu lực kéo cao hơn, thích hợp cho kiện hàng nặng, gạch men, gỗ, thép.
- Kích thước dây đai: Kiểm tra thông số kỹ thuật của khe máy. Hầu hết các dòng máy cầm tay hiện nay hỗ trợ dây đai có chiều rộng từ 9mm – 19mm và độ dày từ 0.5mm – 1.2mm.
- Phụ kiện cố định: Chuẩn bị bọ sắt (bọ gai hoặc bọ cuốn) nếu sử dụng bộ dụng cụ cơ thủ công.
2.2. Kiểm tra nguồn năng lượng và hệ thống kết nối
- Đối với máy dùng pin: Kiểm tra đèn báo dung lượng pin trên thân máy. Luôn đảm bảo pin đã được sạc đầy hoặc đạt mức dung lượng ổn định trước khi làm việc để tránh tình trạng mối hàn không đủ nhiệt năng.
- Đối với máy dùng khí nén:
+ Kiểm tra áp suất khí nén cấp từ máy nén khí, duy trì ổn định ở mức tiêu chuẩn từ 0.5 – 0.8 MPa (5 – 8 bar).
+ Kiểm tra đường ống dẫn khí, bộ lọc khí kép (lọc nước và châm dầu) để đảm bảo khí nén sạch, không dính hơi nước hay rò rỉ làm giảm công suất máy.
- Đối với dụng cụ cơ: Kiểm tra độ rơ của bánh răng siết đai và lưỡi cắt của kìm bấm bọ.
2.3. Cài đặt thông số kỹ thuật máy siết đai
- Lực siết dây đai: Điều chỉnh núm vặn lực siết tùy thuộc vào đặc tính hàng hóa (hàng dễ vỡ, thùng carton mỏng cần lực siết vừa phải; kiện hàng gỗ, kim loại cần lực siết tối đa).
- Thời gian hàn (Nhiệt độ hàn ma sát): Tùy chỉnh thời gian ma sát tạo nhiệt phù hợp với độ dày và chất liệu dây:
+ Dây PP: Thời gian hàn ngắn hơn (khoảng 1.2 – 1.8 giây) do điểm nóng chảy thấp.
+ Dây PET: Cần thời gian hàn dài hơn (khoảng 2.0 – 2.5 giây) để đảm bảo lớp nhựa tan chảy hoàn toàn và bám dính chắc chắn.
3. Quy trình 4 bước sử dụng máy đóng đai cầm tay
Cho dù bạn sử dụng dòng máy chạy pin, khí nén hay bộ dụng cụ cơ, quy trình đóng đai cơ bản đều tuân theo 4 bước chuẩn hóa sau:
Bước 1: Vòng dây đai quanh kiện hàng
- Kéo dây đai từ cuộn dây, vòng dây quanh kiện hàng cần đóng gói theo chiều ngang hoặc chiều dọc.
- Đảm bảo dây đai nằm phẳng, song song với các cạnh của kiện hàng, không bị xoắn, gấp nếp hay lệch mép.
Bước 2: Lồng dây vào máy hoặc dụng cụ
- Đặt hai đầu dây đai chồng lên nhau (đầu dây dưới kéo từ cuộn đai, đầu dây trên dính liền với mép cắt).
- Với máy dùng pin/khí nén: Dùng tay bóp cần nâng ngàm kẹp dưới thân máy, lồng song song cả hai lớp dây đai vào đúng khe ngàm sao cho dây dưới nằm dưới dao cắt và dây trên nằm trên dao cắt, ép sát vào tấm định hướng.
- Với dụng cụ cơ: Lồng hai đầu dây qua bọ sắt (khóa đai) hoặc đưa dây vào khe của dụng cụ tăng đai.
Bước 3: Tiến hành siết - hàn - cắt
*** Dòng máy dùng pin (VD: V2):
- Nhấn và giữ nút Siết đai cho đến khi dây đạt độ căng mong muốn.
- Nhấn nút Hàn nhiệt ma sát, máy sẽ tự động ma sát làm nóng chảy nhựa, ép chặt mối hàn và lưỡi dao tự động cắt phần dây thừa.
*** Dòng máy dùng khí nén (VD: A19):
- Gạt cần siết khí nén để mô-tơ khí quay cuộn siết dây căng chặt.
- Nhấn cần hàn - cắt, áp lực khí nén sẽ đẩy van ma sát làm nóng chảy dây đai và cắt đứt dây thừa cùng lúc.
*** Bộ dụng cụ cơ thủ công:
- Dùng gạt cần tăng đai để siết căng dây đai đến độ nén yêu cầu.
- Đặt kìm bấm bọ sắt lên bọ nhựa/sắt đã lồng ở Bước 2, dùng lực hai tay kẹp chặt bọ sắt để cố định mối nối.
- Gạt tay cắt của dụng cụ siết để cắt đứt dây thừa.
Bước 4: Tháo máy và kiểm tra mối hàn
- Đợi khoảng 1 – 2 giây để mối hàn ma sát nguội và đông cứng hoàn toàn.
- Bóp tay cầm nâng ngàm kẹp để nhấc máy ra khỏi kiện hàng theo chiều ngang sang phải.
- Kiểm tra mối hàn/bấm:
+ Mối hàn chuẩn: Bề mặt hàn phẳng, chất nhựa nóng chảy đều khoảng 80% – 90% diện tích tiếp xúc, không bị lệch mép hay cháy đen.
+ Mối bấm chuẩn (dụng cụ cơ): Bọ sắt bị biến dạng đều, ôm chặt lấy hai mép dây đai, không có gờ sắc nhọn.
4. Những lỗi thường gặp khi sử dụng máy đóng đai
Trong quá trình vận hành máy đóng đai, người dùng có thể gặp một số sự cố kỹ thuật phổ biến. Dưới đây là bảng tổng hợp nguyên nhân và giải pháp khắc phục nhanh: | Sự cố kỹ thuật | Nguyên nhân có thể | Giải pháp khắc phục |
| Mối hàn bị bung, không bám dính | Thời gian hàn quá ngắn; Pin yếu; Dây đai bị bẩn/dính dầu mỡ. | Tăng thời gian hàn; Sạc đầy pin; Vệ sinh sạch bề mặt dây đai. |
| Dây đai bị đứt hoặc đùn nhựa tại mối hàn | Thời gian hàn quá dài (quá nhiệt); Lực siết quá mạnh so với độ bền dây. | Giảm thời gian hàn nhiệt; Giảm bớt lực siết trên núm điều chỉnh. |
| Máy không cắt được dây thừa | Lưỡi dao cắt bị cùn/mẻ; Tích tụ bụi nhựa trong khe dao cắt; Lực nén khí yếu. | Vệ sinh bụi nhựa dư thừa; Thay lưỡi dao mới; Kiểm tra lại áp suất khí nén (5-8 bar). |
| Dây đai bị tuột khỏi ngàm khi siết | Lồng dây sai kỹ thuật; Đệm kẹp (răng xới) bị mòn. | Lồng lại dây đúng khớp; Vệ sinh hoặc thay đệm kẹp ma sát. |
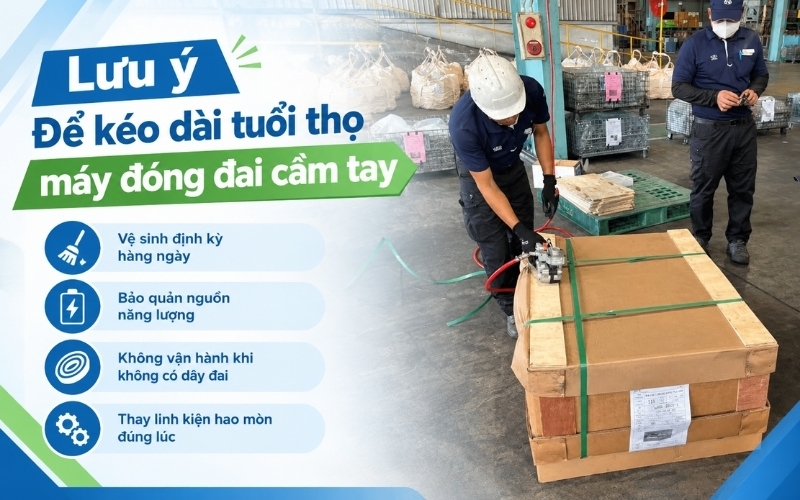
5. Lưu ý Để kéo dài tuổi thọ máy đóng đai cầm tay
Để máy đóng đai hoạt động bền bỉ, duy trì hiệu suất cao và giảm thiểu chi phí sửa chữa, bạn cần lưu ý một số nguyên tắc bảo dưỡng sau:
- Vệ sinh định kỳ hàng ngày: Dùng khí nén xịt sạch bụi nhựa và mảnh vụn đọng lại ở bộ phận ngàm kẹp, bánh răng siết và lưỡi dao cắt sau mỗi ca làm việc.
- Bảo quản nguồn năng lượng:
+ Không để pin kiệt hẳn rồi mới sạc; không sạc pin qua đêm. Nếu không sử dụng máy trong thời gian dài, hãy tháo pin ra khỏi máy và sạc định kỳ 1 tháng/lần.
+ Với máy khí nén: Thường xuyên xả nước đọng ở bình tích khí nén và duy trì tra dầu bôi trơn cho bộ lọc khí kép.
- Không vận hành máy không có dây đai: Tuyệt đối không bấm nút siết - hàn khi chưa lồng dây đai vào ngàm vì sẽ gây ma sát trực tiếp làm mòn kim loại và hỏng động cơ.
- Thay thế linh kiện hao mòn đúng lúc: Lưỡi dao cắt, bánh răng siết và đệm ma sát là các chi tiết hao mòn theo thời gian, cần thay thế linh kiện chính hãng khi có dấu hiệu giảm hiệu suất.
Sử dụng máy đóng đai cầm tay đúng kỹ thuật giúp dây đai chắc, mối hàn ổn định và hạn chế lỗi khi vận hành. Người dùng nên điều chỉnh lực siết phù hợp, sử dụng đúng loại dây đai và kiểm tra máy thường xuyên để đảm bảo hiệu quả đóng gói.
Và đừng quên tham khảo bài viết “tổng quan về máy đóng đai cầm tay” để có những thông tin hữu ích trước khi lựa chọn.