Tư vấn Bán hàng

Hồ Chí Minh 0902787139 Hà Nội 0918486458 Đà Nẵng 0962986450 Hải Phòng 0868227775 Thanh Hóa 0963040460 Vinh 0969581266 Cần Thơ 0938704139

Giờ làm việc: 08h-17h (từ thứ 2 - thứ 7)

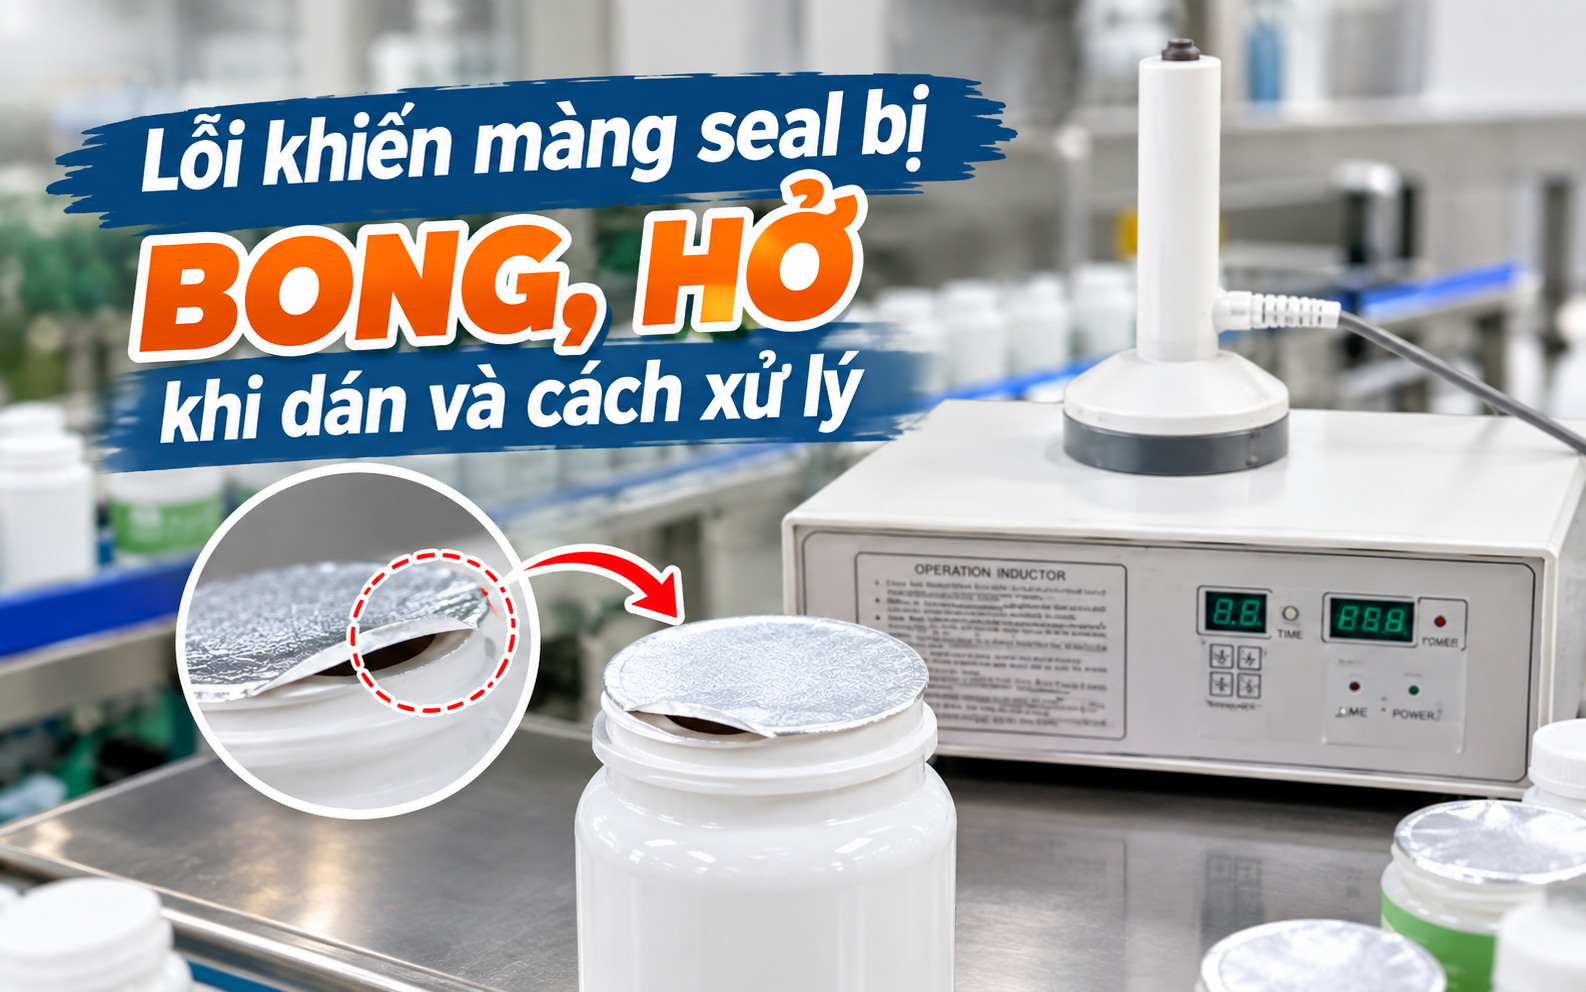
Lỗi khiến màng seal bị bong, hở khi dán và cách xử lý

Màng seal sau khi dán không bám kín, bị hở mép hoặc bong ra sau một thời gian không chỉ ảnh hưởng đến khả năng bảo quản mà còn khiến sản phẩm mất tính thẩm mỹ. Tình trạng này có thể xuất phát từ màng seal, miệng chai lọ hoặc chính cách cài đặt và vận hành máy. Xác định đúng biểu hiện sẽ giúp khoanh vùng nguyên nhân và xử lý nhanh hơn, thay vì thay đổi thông số một cách ngẫu nhiên.
Lỗi khiến màng seal bị bong, hở khi dán và cách xử lý

1. Dấu hiệu nhận biết màng seal bị bong, hở

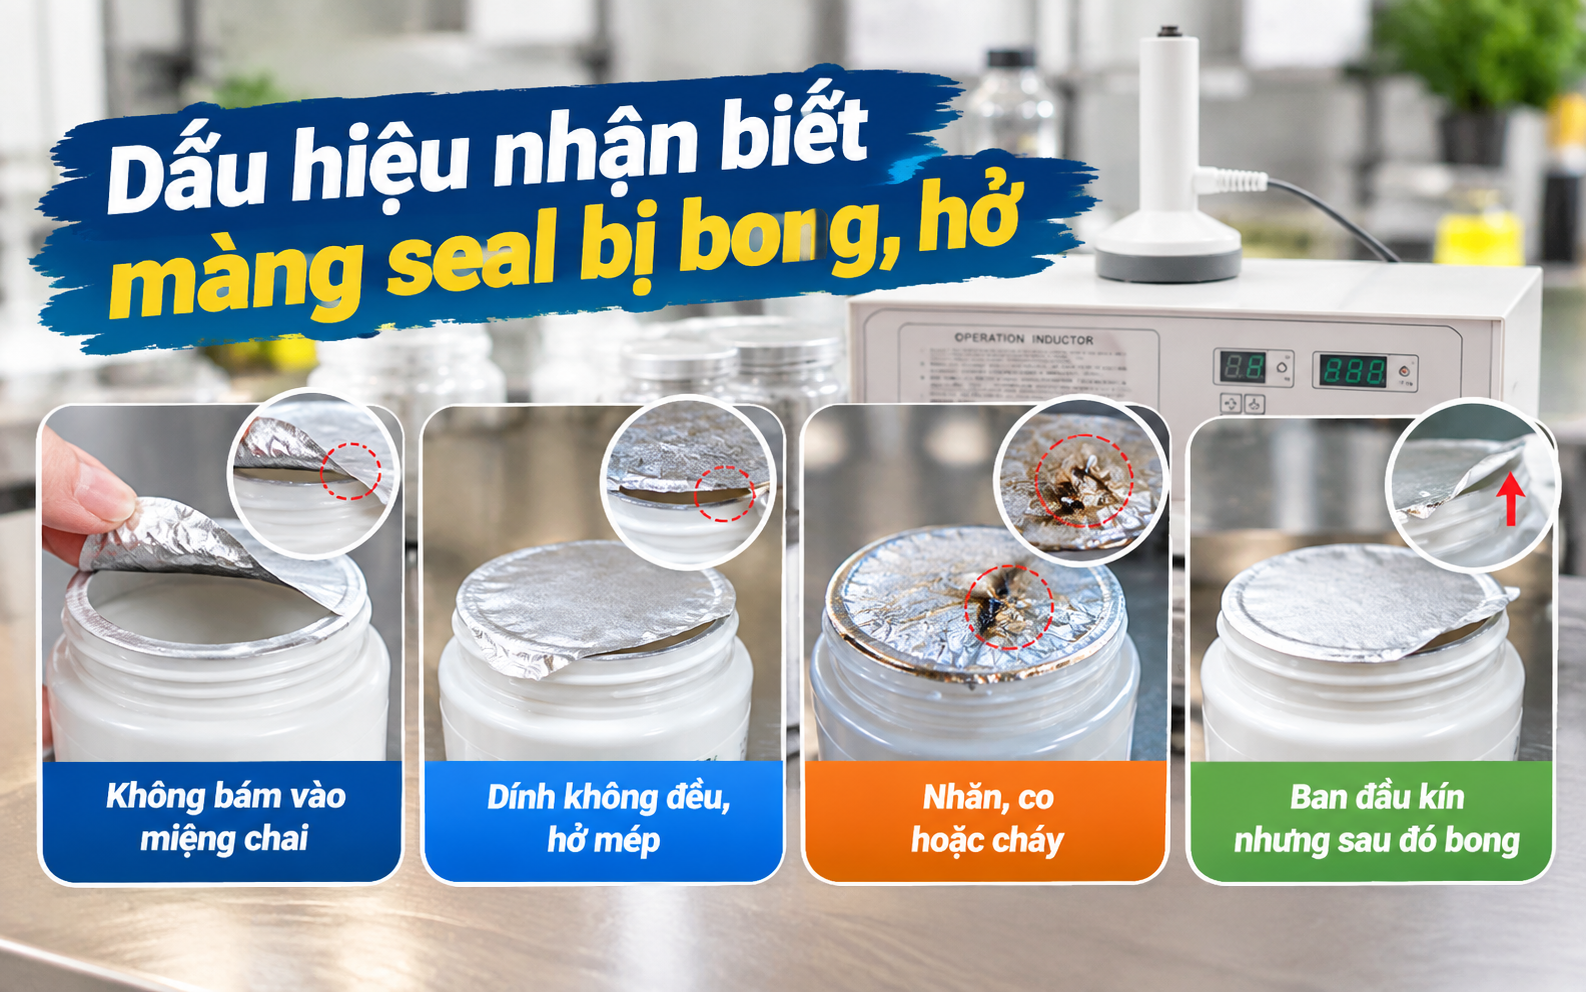
Không phải trường hợp nào màng seal không đạt cũng biểu hiện giống nhau. Quan sát lớp seal sau khi dán có thể giúp nhận biết vấn đề đang nằm ở đâu.
Màng seal không bám vào miệng chai: Sau khi dán, lớp màng có thể bóc ra khá dễ dàng, thậm chí gần như không có độ bám. Đây thường là dấu hiệu cần kiểm tra lại độ tương thích giữa màng seal và chất liệu chai, lọ hoặc thông số nhiệt của máy.
Seal dính không đều, hở một phần mép: Một số vị trí trên miệng chai bám chắc nhưng vẫn còn những đoạn không dính. Trường hợp này có thể liên quan đến việc màng đặt lệch, miệng chai không phẳng hoặc nhiệt tác động không đều.
Màng bị nhăn, co hoặc cháy: Nếu seal biến dạng rõ sau khi dán, đặc biệt xuất hiện vùng cháy sẫm màu, thông số nhiệt hoặc thời gian gia nhiệt có thể đang quá cao.
Seal ban đầu kín nhưng sau đó bong: Đây là lỗi dễ bị bỏ qua vì sản phẩm có thể đạt yêu cầu ngay sau khi dán. Tuy nhiên, sau vài giờ hoặc vài ngày, mép màng bắt đầu bong lên. Khi đó cần kiểm tra lại độ tương thích của màng, độ sạch của miệng chai và điều kiện dán.
Dấu hiệu nhận biết màng seal bị bong, hở

2. Nguyên nhân và cách xử lý màng seal bị bong, hở khi dán

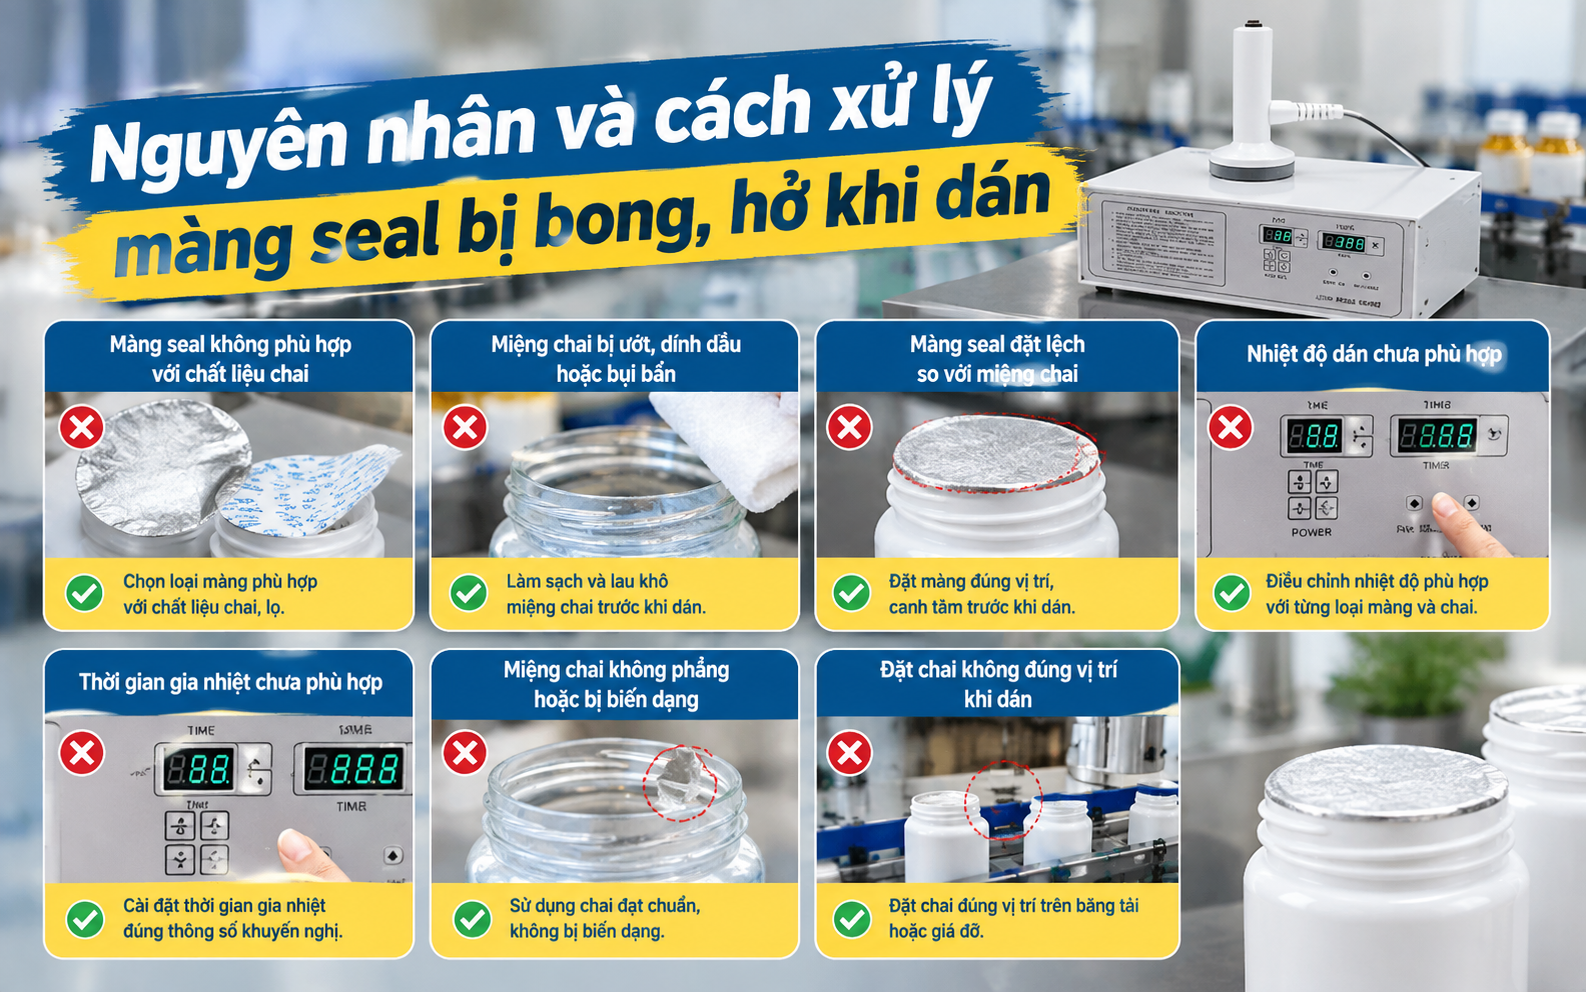
2.1 Chọn màng seal không phù hợp với chất liệu chai

Lớp keo trên màng seal cần tương thích với vật liệu làm miệng chai để tạo liên kết khi gia nhiệt. Vì vậy, không phải loại màng nào cũng có thể dùng chung cho chai PET, PE, PP, thủy tinh hoặc các chất liệu khác.
Cách xử lý: Xác định chính xác chất liệu chai và chọn màng seal có lớp keo phù hợp. Nếu chưa chắc chắn, nên test trực tiếp trên mẫu chai thực tế trước khi chạy số lượng lớn.

2.2 Miệng chai bị ướt, dính dầu hoặc bụi bẩn

Nước, dầu, bột hoặc bụi còn trên miệng chai có thể tạo thành lớp ngăn giữa màng seal và bề mặt cần dán. Khi đó, dù máy vẫn hoạt động bình thường, lớp seal có thể không bám đều hoặc nhanh chóng bong ra.
Cách xử lý: Kiểm tra và làm sạch miệng chai trước khi dán. Với các sản phẩm có chứa dầu hoặc dung dịch dễ bám lên thành chai, cần đặc biệt chú ý khâu chiết rót để hạn chế nguyên liệu dính vào khu vực cần seal.

2.3 Màng seal đặt lệch so với miệng chai

Màng bị lệch khiến một phần diện tích không nằm đúng trên vùng miệng chai cần ép. Sau khi gia nhiệt, phần mép này có thể không được liên kết đầy đủ, tạo ra điểm hở.
Cách xử lý: Đặt màng nằm phẳng và đúng tâm trước khi dán. Với dây chuyền tự động, cần kiểm tra thêm vị trí chai trên băng tải để hạn chế tình trạng chai đi lệch qua đầu seal.

2.4 Nhiệt độ dán chưa phù hợp

Nhiệt quá thấp khiến lớp keo không đủ điều kiện để tạo liên kết. Ngược lại, nhiệt quá cao có thể làm màng biến dạng, cháy hoặc ảnh hưởng đến lớp keo. Vì vậy, tăng nhiệt liên tục khi seal không dính chưa chắc là cách xử lý đúng.
Cách xử lý: Điều chỉnh nhiệt theo loại màng và chất liệu chai đang sử dụng. Nên tăng hoặc giảm từng mức nhỏ, sau đó kiểm tra mẫu thay vì thay đổi thông số quá nhiều trong một lần.
Nguyên nhân và cách xử lý màng seal bị bong, hở khi dán

2.5 Thời gian gia nhiệt chưa phù hợp

Ngoài nhiệt độ, thời gian mà màng được tác động nhiệt cũng ảnh hưởng đến chất lượng đường seal. Thời gian quá ngắn có thể khiến lớp keo chưa bám đủ; quá lâu lại dễ làm màng biến dạng hoặc quá nhiệt.
Cách xử lý: Kiểm tra đồng thời nhiệt độ và thời gian dán. Nếu máy cho phép điều chỉnh nhiều thông số, nên thay đổi từng yếu tố để xác định nguyên nhân chính.

2.6 Miệng chai không phẳng hoặc bị biến dạng

Một bề mặt seal tốt cần có vùng tiếp xúc tương đối đồng đều. Nếu miệng chai bị méo, cong, sứt hoặc có sai lệch kích thước, màng khó áp sát toàn bộ bề mặt.
Cách xử lý: Loại bỏ các chai có miệng bị biến dạng trước khi đưa vào đóng gói. Đồng thời kiểm tra kích thước và độ đồng đều của chai nếu tình trạng này xuất hiện trên nhiều sản phẩm cùng lô.

2.7 Đặt chai không đúng vị trí khi dán

Với máy dán màng seal loại cầm tay hoặc bán tự động, người vận hành đặt chai lệch tâm có thể khiến nhiệt không phân bố đúng vùng cần seal. Đối với máy tự động, chai chạy lệch trên băng tải cũng có thể gây ra hiện tượng tương tự.
Cách xử lý: Căn chỉnh vị trí chai trước khi dán và kiểm tra hệ thống dẫn hướng nếu máy sử dụng băng tải. Đặc biệt, nên quan sát một loạt sản phẩm liên tiếp để xác định lỗi xuất hiện ngẫu nhiên hay lặp lại theo vị trí.

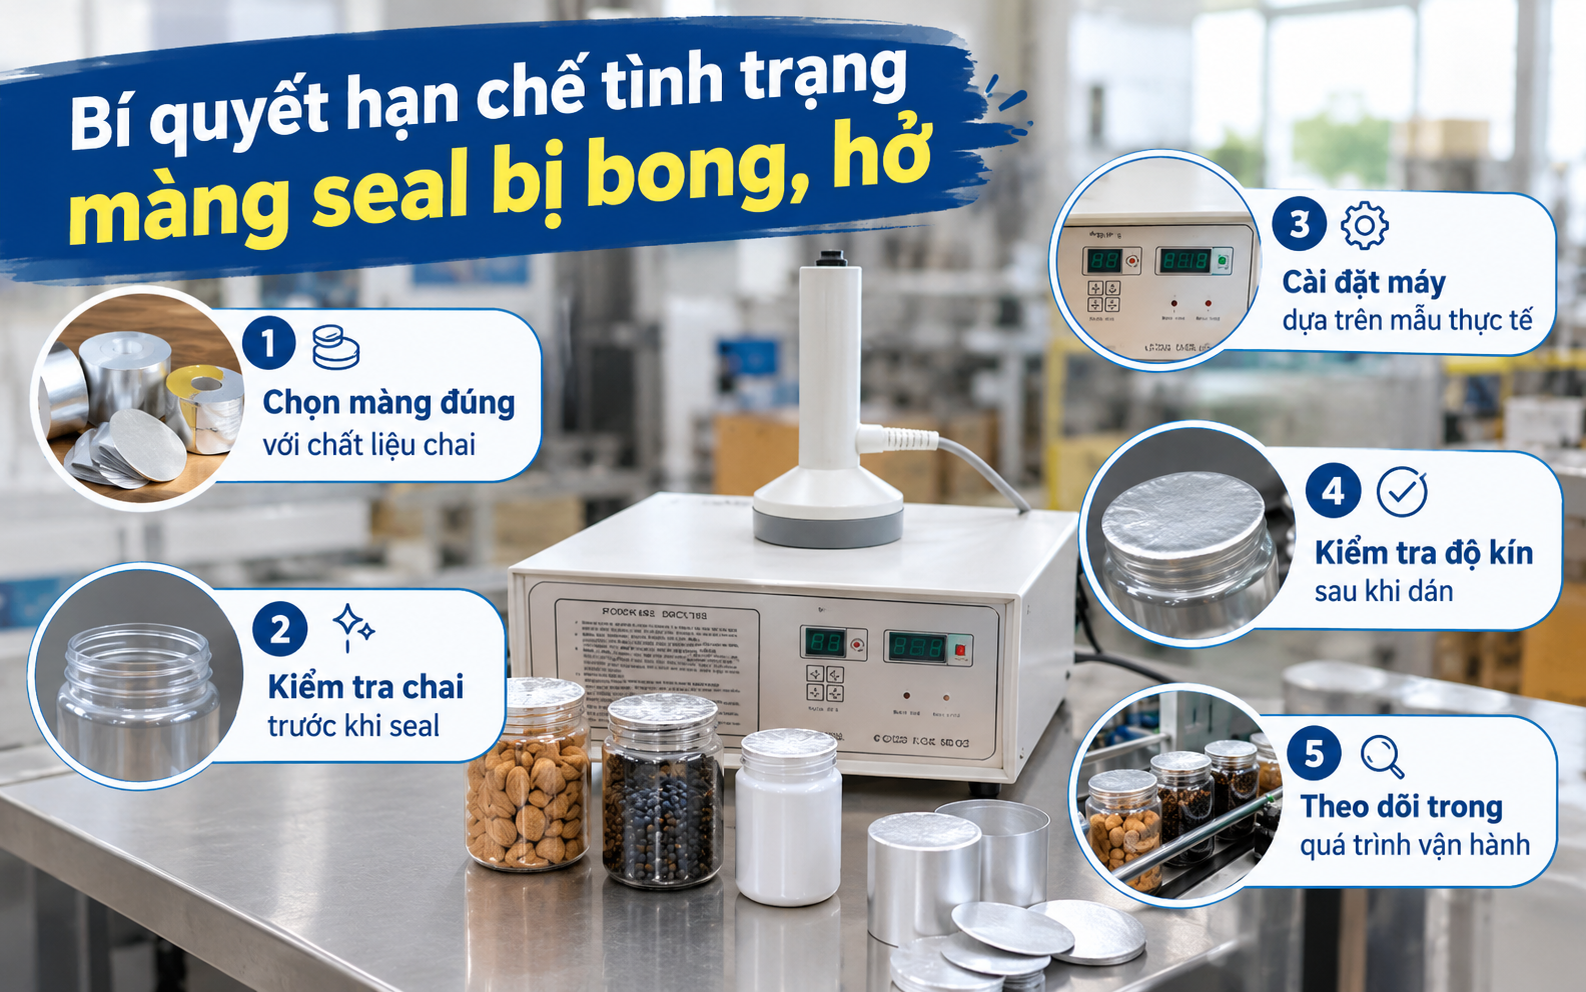
3. Bí quyết hạn chế tình trạng màng seal bị bong, hở

Để hạn chế lỗi seal ngay từ đầu, không nên chỉ tập trung vào thông số nhiệt của máy. Chất lượng đường seal phụ thuộc vào cả màng, chai, bề mặt tiếp xúc và cách vận hành.
Chọn màng đúng với chất liệu chai: Đây là bước cần thực hiện trước khi cài đặt máy. Màng phù hợp giúp quá trình gia nhiệt ổn định và giảm nguy cơ bong sau khi dán.
Kiểm tra chai trước khi seal: Đảm bảo miệng chai sạch, khô, không dính dầu, bụi hoặc nguyên liệu. Đồng thời loại bỏ chai có miệng méo, nứt hoặc không đồng đều.
Cài đặt máy dựa trên mẫu thực tế: Không nên áp dụng một mức nhiệt hoặc thời gian cố định cho mọi loại màng và chai. Hãy thử trên một số mẫu trước, sau đó mới chốt thông số để chạy hàng loạt.
Kiểm tra độ kín sau khi dán: Quan sát toàn bộ đường seal, đặc biệt là phần mép. Nếu cần, thực hiện kiểm tra độ bám hoặc thử rò rỉ tùy loại sản phẩm để phát hiện lỗi trước khi đóng gói hoàn thiện.
Theo dõi trong quá trình vận hành: Khi xuất hiện một vài sản phẩm bị hở, nên tạm kiểm tra lại máy và vật liệu thay vì tiếp tục chạy toàn bộ lô hàng. Việc phát hiện sớm giúp hạn chế số lượng sản phẩm phải xử lý lại.
Bí quyết hạn chế tình trạng màng seal bị bong, hở
Màng seal bị bong hoặc hở không phải lúc nào cũng do máy hoạt động không tốt. Nhiều trường hợp bắt nguồn từ sự không phù hợp giữa màng và chai, bề mặt miệng chai chưa đạt yêu cầu hoặc thông số dán chưa được điều chỉnh đúng. Vì vậy, cách xử lý hiệu quả nhất là xác định biểu hiện cụ thể, kiểm tra lần lượt từng yếu tố và test lại trên mẫu trước khi đưa vào sản xuất hàng loạt.
Bạn đang cần tư vấn hoặc báo giá sản phẩm ngay hôm nay?
Hãy để Công Ty Hải Minh giúp bạn
Gọi mua hàng
Hỗ trợ tư vấnChat với chúng tôi qua Zalo